什么是机械加工夹紧装置?
机械加工在工件定位后,会通过一定的构件产生夹紧力,把工件压紧在定位元件上,使其保持准确的定位位置,不会由于切削力、工件重力、数控车床离心力或惯性力等的作用而产生位置改变和振动,以确保加工精度和安全操作。这种产生夹紧力的构件称为夹紧装置。
2026-10-29
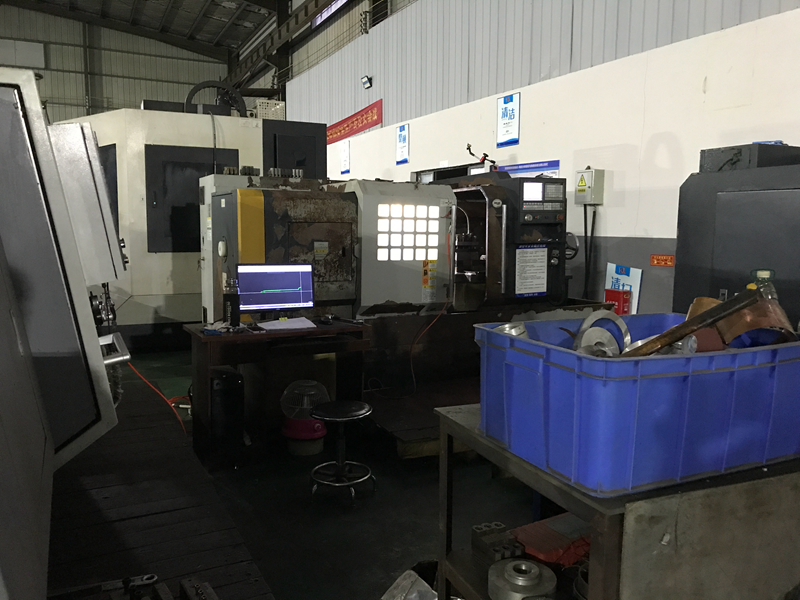
深腔切削时怎么按捺颤振?模具进行深腔切削时立铣刀产生颤振,导致刀具折损或加工外表不美观,不光洁,无法到达设计要求。您是否因而困惑过,有按捺颤振的良方吗?下面长沙机械加工中心工作人员为大家分析一下:
产生颤振的原因
立铣刀切削时,如果刀具接受的负载过大,超过了其自身的刚性,就会产生颤振。深腔加工时为了避免与工件产生干涉,刀具伸出部分较长,这样就难以确保刀具的刚性,容易产生颤振。
减轻刀具的负载
要减轻刀具的负载,可减少切入量、添加切削速度,这样能有用进步刀刃的切削特性。尤其关于切削速度难以进步,刀刃性能难以发挥的小直径立铣刀,转速不足可能成为负载加大的原因。
加大刀具的刚性
使用刚性好的立铣刀可有用按捺颤振。请尽量选用刃长和伸出长度较短的立铣刀。圆弧角型立铣刀与同一R尺度的球头型立铣刀比较,其刀具直径更大,因而刚性也越好。就刀具形状来说,锥颈型刀具比长颈型刀具的刚度大。
热膨胀刀柄对切削部位的接近性优良,即便很深的部位也能以较短的伸出长度进行切削,而且其夹持刚性大、夹持精度高,可有用按捺颤振。
减轻切削负载
球头型和圆弧角型立铣刀,其外周刃采用倒锥形状的刀具,因为加工时的点切削状态减轻了切削负载,有利于按捺刀具的退让和颤振。